
 会员中心
 会员注册
紫铜管加热到发红时,温度大约在500℃到900℃之间,具体看“发红”到什么程度。暗红色约550℃,中红色约900℃,鲜红色则超过1200℃。 日常焊接铜管时,通常烧到暗红色(约600℃) 就可以放焊料了,这时温度刚好合适;如果烧到鲜红色,温度就偏高了。
🔥 不同发红程度对应的温度
- 暗红色:约550~600℃,是焊接铜管时比较理想的温度区间,焊料能正常熔化流动。
- 深红色:约700℃,颜色更深,温度也更高一些。
- 中红色:约900℃,已经比较亮了。
- 鲜红色:大于1200℃,接近铜的熔点(1083℃),这时管壁容易氧化变脆,焊接时要注意控制。
⚠️ 需要注意的地方
- 铜管焊接用的是钎焊,铜管本身不需要熔化,靠焊料熔化填充缝隙来连接,所以温度控制在暗红色左右就行,不用烧到特别红。
- 紫铜管在超过370℃的还原性气氛中加工或使用,容易产生“氢病”,焊接或退火时要注意环境。
- 紫铜的再结晶退火温度在500~700℃之间,冷作硬化的紫铜管加热到发红后立即水冷,可以消除加工硬化,恢复塑性。
紫铜管及紫铜管怎么焊接?什么是紫铜管?紫铜管是怎么进行焊接的?
紫铜管是咱们常见的一种有色金属管,紫铜管的用途十分广泛,常被用于焊接技术中,下面咱们就来具体了解;紫铜管及紫铜管怎么焊接的吧。紫铜管又称铜管。有色金属管一种。是限制的和拉制的无缝管。分量较轻,导热性好,低温强度高。常用于制作换热设备(如冷凝器等)。也用于制氧设备中安装低温管路。直径小的铜管常用于运送有压力的液体(如光滑体系、油压体系等)和用作外表的测压管。
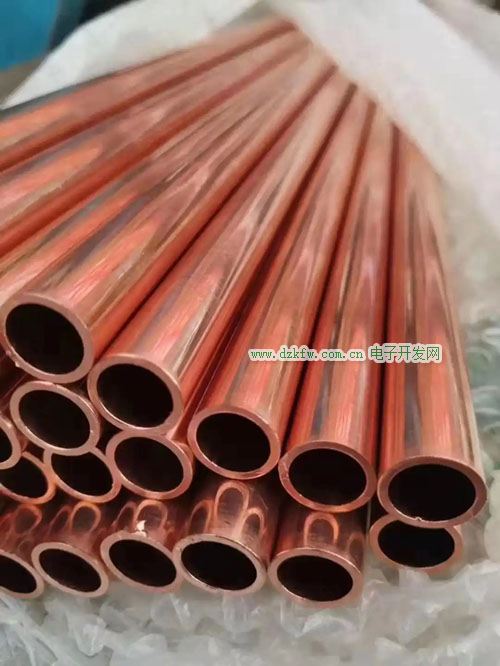
紫铜管
紫铜管的焊接方法
1.常用焊接方法
焊接紫铜管的方法有气焊、手工碳弧焊、手工电弧焊和手工氩弧焊等方法,大型结构也可采用自动焊。
(1)紫铜管的气焊焊接
紫铜管最常用的是对接接头,搭接接头和丁字接头尽量少采用。气焊可采用两种焊丝,一种是含有脱氧元素的焊丝,如丝201、202;另一种是一般的紫铜丝和母材的切条,采用气剂301作助熔剂,气焊紫铜时应采用中性焰。
(2)紫铜管的手工电弧焊。
焊件厚度大于4毫米时,焊前必须预热,预热温度一般在400-500℃左右。用铜107焊条焊接,电源应采用直流反接。焊接时应当用短弧,焊条不宜作横向摆动。焊条作往复的直线运动,可以改善焊缝的成形,长焊缝应采用逐步退焊法,焊接速度应尽量快些。
多层焊时,必须彻底清除层间的熔渣。焊接应在通风良好的场所进行,以防止铜中毒现象。焊后应用平头锤敲击焊缝,消除应力和改善焊缝质量。
(3)紫铜管的手工氩弧焊
在紫铜管手工氩弧焊时,采用的焊丝有丝201(特制紫铜焊丝)和丝202,也采用紫铜丝,如T2。
焊前应对工件焊接边缘和焊丝表面的氧化膜、油等脏物都必须清理干净,避免产生气孔、夹渣等缺陷。清理的方法有机械清理法和化学清理法。对接接头板厚小于3mm时,不开坡口;
板厚为3~10mm时, 开V型坡口,坡口角度为60°~70°; 板厚大于10mm时,开X型坡口,坡口角度为60°~70°;为避免未焊透,一般不留钝边。根据板厚和坡口尺寸,对接接头的装配间隙在0.5~1.5mm范围内选取。
紫铜管手工氩弧焊,通常是采用直流正接,即钨极接负极。为了消除气孔,保证焊缝根部可靠的熔合和焊透,必须提高焊接速度,减少氩气消耗量,并预热焊件。板厚小于3mm时,预热温度为150~300℃;板厚大于3mm时,预热温度为350~500℃。预热温度不宜过高,否则使焊接接头的机械性能降低。
 返回顶部
 刷新页面
 下到页底